模块协同铸就微米级精度与高速度的统一——百超光纤激光切割机及零部件解析
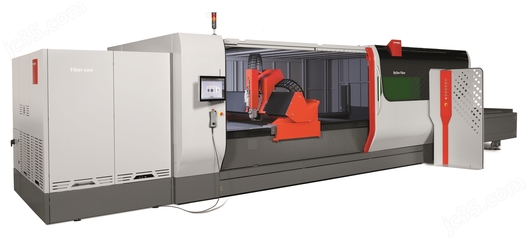
在高端制造领域,激光切割设备的性能往往取决于整机各功能模块之间的深度协同。百超光纤激光切割机之所以能够在微米级精度与高速度之间取得统一,并非依赖某一项单一技术的突破,而是源于激光器、切割头、机床结构、驱动系统、控制系统及辅助零部件等各模块的整体优化与精密配合。
一、光纤激光器:稳定光束是精度与速度的共同源头
光纤激光器是整台设备的能量核心。百超采用高光束质量的光纤激光源,输出模式稳定、光斑细小且能量密度高。高质量的光束意味着在同样功率下可以获得更窄的切缝和更小的热影响区,从而为微米级精度奠定基础;高能量密度使材料更快达到熔化或气化阈值,为高速切割提供充足能量。激光器功率输出的稳定性与调制响应速度,直接影响切割过程中拐角、起停等动态工况下的精度保持能力。
二、切割头与光学组件:聚焦与保护的精密载体
切割头是激光光束与加工材料之间的最后关口。百超切割头集成准直与聚焦光学组件,聚焦光斑可控制在数十微米量级,并配备自动对焦与焦点位置补偿功能,保证长时间加工中焦点漂移被实时修正。保护镜片、喷嘴等易损零部件的几何精度与装配同轴度,决定了辅助气体流场与光束的同轴性,进而影响切缝垂直度与挂渣控制。切割头内部的冷却与气路设计,则保障了高占空比高速切割时的热稳定性。
三、机床结构与运动系统:刚性支撑高速下的微米级稳定
高速运动必然带来惯性力与振动,若机床结构刚性不足,微米级精度便无从谈起。百超机床采用高刚性龙门或悬臂结构,配合有限元优化的轻量化横梁,在保证动态响应速度的同时抑制结构变形。直线电机或高精度伺服电机搭配精密直线导轨与光栅尺全闭环反馈,实现高加速度与高定位精度。运动控制算法对加减速曲线进行前馈补偿,使切割头在高速拐角处仍能保持轨迹精度,减少过切与欠切。
四、控制系统与软件:模块协同的“大脑”
控制系统将激光器、切割头、运动轴与辅助气体等模块统一调度。百超数控系统内置工艺参数库,可根据材料种类、厚度自动匹配功率、焦点、气压与切割速度,并在加工过程中实时监测与调整。闭环控制与碰撞保护、自动寻边、焦点补偿等功能相互配合,使各模块在微米级精度目标下协调动作,同时避免因单模块响应滞后而制约整机速度。
五、辅助零部件:不可忽视的精度保障环节
辅助气体供给系统通过高精度比例阀稳定气压,保证不同工况下的气流一致性;冷却系统维持激光器与光学组件的热稳定;除尘与抽风装置减少烟尘对镜片的污染;电缆拖链与气路管线的合理布局则降低运动中的扰动。这些看似次要的零部件,实际上共同维持了整机在长时间高速运行中的精度一致性。
六、零部件品质与整机协同的制造逻辑
百超光纤激光切割机的微米级精度与高速度统一,本质上是零部件精度链与整机动态性能协同设计的结果。从激光器光束参数、切割头光学装配、导轨直线度与光栅分辨率,到控制系统采样周期与算法延迟,每一环节的公差分配与响应特性都需匹配。任一零部件性能不足,都会在高速工况下被放大为精度损失。因此,整机性能是各模块共同实现的结果,而非孤立指标的简单叠加。
百超光纤激光切割机通过激光器、切割头、机床结构、驱动控制与辅助零部件的系统化协同,实现了微米级精度与高速度的统一。这一统一建立在每一模块的精密设计与整机层面的深度匹配之上,也体现出高端激光切割装备从“单点性能”走向“系统性能”的技术逻辑。对制造企业而言,理解各模块的协同关系,有助于在设备选型、工艺调试与维护保养中更好地发挥整机精度与效率潜力。
如若转载,请注明出处:http://www.sdjgqgj.com/product/122.html
更新时间:2026-11-21 22:27:36